| Cuota De Producción: | 10000pcs |
| Embalaje Estándar: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Período De Entrega: | 25-35 work days |
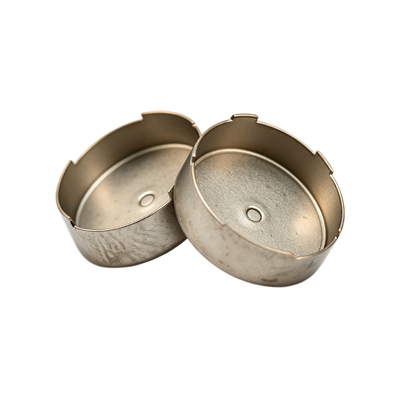
ElTroquel de embutición profunda personalizado de alta precisión para carcasas eléctricasestá diseñado para el conformado de precisión de carcasas metálicas, cubiertas protectoras, carcasas de equipos eléctricos, componentes de cajas de control, carcasas de sensores y otras piezas de chapa metálica embutidas.
Diseñadas de acuerdo con los dibujos del cliente, archivos CAD 3D, muestras y especificaciones de la máquina de prensa, las herramientas permiten un flujo de material controlado durante el proceso de embutición profunda. Esto ayuda a mantener un espesor de pared constante, precisión dimensional, radios de esquina e integridad estructural general para aplicaciones de carcasas eléctricas.
| Parámetro | Especificación |
|---|---|
| Nombre del producto | Troquel de embutición profunda personalizado de alta precisión |
| Solicitud | Cajas Eléctricas / Cajas Metálicas |
| Tipo de matriz | Troquel de embutición profunda / Troquel de embutición profunda progresiva / Troquel compuesto |
| Proceso de formación | Embutición profunda/Embutición en varias etapas/Estampado |
| Operaciones secundarias | Recortar / Perforar / Punzonar / Doblar / Conformar |
| Material de la pieza de trabajo | Acero Laminado en Frío / Acero Inoxidable / Aluminio / Cobre |
| Material de la herramienta | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisión del troquel | Hasta aproximadamente 0,003 mm para características adecuadas |
| Tolerancia del producto | Según dibujo y estructura del producto. |
| Espesor del material | Personalizado según la aplicación |
| Forma de la vivienda | Redondo/Cuadrado/Rectangular/Escalonado/Personalizado |
| Cavidad | Cavidad única/multicavidad |
| Prensa de prueba | 25-180T, según los requisitos de herramientas |
| Equipos de mecanizado | CNC / EDM / WEDM / Rectificado / Fresado |
| Software de diseño | AutoCAD / SolidWorks / UG / PROE |
| Tratamiento superficial | Pulido/Recubrimiento/Enchapado/Personalizado |
| Vida útil de la herramienta | Personalizado según material, geometría y volumen de producción. |
| Primera muestra de prueba | Disponible para verificación del cliente |
| OEM/ODM | Apoyado |
| Cantidad mínima de pedido | 1 juego |
| Embalaje | Película PE + Caja de madera de exportación |
| Entrega | Aproximadamente 7-35 días, dependiendo del proyecto |
| Pago | T/T/LC/C |
Las especificaciones técnicas dependen del proyecto. Durante la revisión de ingeniería se confirman los requisitos finales de construcción del troquel, tolerancia, capacidad de la prensa, espesor del material y vida útil de la herramienta.
Las carcasas eléctricas a menudo requieren una combinación deparedes profundas, radios de esquina pequeños, características de montaje, aberturas, bridas, estructuras en relieve y relaciones dimensionales controladas. Por lo tanto, el diseño adecuado del troquel es esencial para una producción estable.
METS evalúa los siguientes factores durante el desarrollo de herramientas:
La pieza en bruto debe fluir suavemente hacia la cavidad del troquel durante el embutición. Una resistencia excesiva puede provocar adelgazamiento o agrietamiento, mientras que un control insuficiente puede provocar arrugas o inestabilidad dimensional.
Para carcasas eléctricas más profundas, se pueden utilizar múltiples operaciones de embutición en lugar de forzar toda la profundidad en una sola operación. El embutición en varias etapas ayuda a distribuir la deformación y mejorar la estabilidad del conformado.
Los radios del punzón y la matriz se optimizan según el tipo de material, el espesor, la geometría de la carcasa y la profundidad del embutido para ayudar a reducir la tensión localizada.
La presión adecuada del portapiezas ayuda a controlar el flujo del material y reducir las arrugas, evitando al mismo tiempo una resistencia excesiva que podría causar fallas en el material.
El espacio libre adecuado es importante para la precisión dimensional, el flujo de material, el desgaste de las herramientas y la calidad de la superficie final.
Se pueden incorporar a la solución de herramientas operaciones adicionales como recortar, perforar, perforar, estampar, doblar y formar bridas de acuerdo con el diseño de la carcasa eléctrica.
METS es un fabricante integrado que combinadiseño de troqueles, fabricación de herramientas de precisión, estampado, embutición profunda y producción de componentes metálicos personalizados.
DC53 es adecuado para aplicaciones exigentes de estampado y conformado donde se requiere mayor resistencia al desgaste y tenacidad. Se puede seleccionar para matrices de carcasas eléctricas que requieren un rendimiento dimensional estable durante la producción repetida.
SKD11 y D2 son aceros para herramientas de uso común para aplicaciones de estampado y conformado. Son adecuados para componentes que requieren buena resistencia al desgaste y estabilidad dimensional.
Se pueden considerar aceros para herramientas de alta velocidad como SKH-9 y SKH-51 para áreas de alto desgaste o componentes específicos de corte y conformado.
Los materiales de carburo de tungsteno como YG15 y YG20 se pueden utilizar para componentes seleccionados de matriz de alto desgaste de acuerdo con los requisitos de formación y producción.
La selección final del material se determina según el material de la pieza de trabajo, la geometría, el volumen de producción, la carga de conformado, las condiciones de desgaste y la vida útil requerida de la herramienta.
METS tiene experiencia en herramientas en aplicaciones de conformado de láminas y cajas de acero inoxidable. Una matriz de embutición profunda progresiva o de conformado puede integrar operaciones de embutición, recorte y perforación para producir un recinto terminado con dimensiones consistentes.
Para carcasas eléctricas livianas, el aluminio se puede procesar mediante embutición profunda de precisión y herramientas progresivas. El proceso de conformado se puede optimizar según el grado del aluminio, el espesor, la profundidad del embutido, el radio de las esquinas, la lubricación y los requisitos de flujo de material.
METS proporciona carcasas metálicas estampadas y embutidas con precisión para aplicaciones de sensores, con aberturas, características de montaje y detalles estructurales personalizables.
Las herramientas de embutición profunda de METS también se pueden aplicar a carcasas y carcasas metálicas cilíndricas. La embutición profunda de varias etapas se utiliza cuando la profundidad o geometría requerida no se puede producir de manera eficiente en una sola operación de embutición.
Las carcasas eléctricas requieren más que un simple conformado de láminas de metal. El utillaje debe controlarflujo de material, precisión dimensional, espesor de pared, geometría de esquina y características secundariasdurante todo el proceso de formación.
METS desarrolla matrices de embutición profunda personalizadas en función de los requisitos de producción reales de la carcasa eléctrica. Desde el dibujo CAD inicial, los ingenieros pueden evaluar la profundidad del dibujo, el espesor del material, la calidad del material, la relación de dibujo, el radio de las esquinas, la holgura del punzón y la matriz, los requisitos del portapiezas, el número de etapas del dibujo, los requisitos de recorte, las características de perforación y punzonado, las especificaciones de la máquina de prensa, el volumen de producción y la vida útil esperada de la herramienta.
Un troquel de embutición profunda diseñado correctamente puede reducir operaciones secundarias innecesarias y mejorar la consistencia de la producción. Para los fabricantes de carcasas eléctricas, esto puede ayudar a lograr:
Dimensiones estables → Ensamblaje confiable → Conformación consistente → Variación de producción reducida
METS respalda el proceso completo de desarrollo de herramientas, incluida la revisión del diseño, el mecanizado, el ensamblaje, la producción de prueba, la verificación de muestras, la modificación y la entrega final.
METS ofrece soluciones personalizadas de troqueles de embutición profunda según:
METS aplica la inspección durante todo el proceso de desarrollo de herramientas.
La información sobre herramientas publicada por METS indica que los insertos de matriz se pueden mecanizar a aproximadamente± 0,002 milímetrosdimensiones en aplicaciones adecuadas, mientras que las tolerancias dimensionales del producto se establecen de acuerdo con el dibujo del cliente y la estructura del producto.
Después de la inspección final, el troquel de embutición profunda queda protegido contra la humedad, la corrosión y los daños causados por el transporte.
Se puede seleccionar el método de envío adecuado según las dimensiones de las herramientas, el peso, el destino, los requisitos de entrega y las preferencias del cliente.
Sí. METS proporciona herramientas personalizadas basadas en dibujos 2D, archivos CAD 3D, muestras físicas o especificaciones técnicas detalladas.
Los materiales típicos de las piezas de trabajo incluyen acero laminado en frío, acero inoxidable, aluminio, cobre y otras láminas metálicas adecuadas. La selección del material depende de la resistencia a la corrosión, la conductividad, el peso y los requisitos de formación de la carcasa eléctrica.
Sí. Las herramientas se pueden diseñar para geometrías de carcasa redondas, cilíndricas, cuadradas, rectangulares, escalonadas, con bridas y otras geometrías personalizadas.
Sí. Dependiendo de la estructura del producto, se pueden integrar embutidos, recortes, punzonados, perforaciones, doblados, estampados y otras operaciones secundarias.
Sí. Las herramientas se pueden diseñar de acuerdo con las especificaciones de la prensa del cliente, incluido el área de trabajo, la carrera, el tonelaje, la altura de cierre y otros parámetros relevantes.
Dependiendo de la aplicación, METS puede utilizar DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 y otros materiales de herramientas adecuados.
La precisión depende de la característica, el material, la geometría, el método de mecanizado y la tolerancia requerida. La información publicada sobre herramientas de embutición profunda de METS especifica el mecanizado de alta precisión de hasta aproximadamente 0,003 mm para características adecuadas de la matriz.
Sí. Se puede realizar un estampado de prueba después del ensamblaje de las herramientas para que los clientes puedan verificar las dimensiones, la calidad del conformado y la compatibilidad del ensamblaje antes de la aprobación final.
El período de entrega depende de la complejidad del troquel, el material, el tamaño, la cantidad de etapas de formación y los requisitos del cliente. Las páginas de productos METS suelen especificar aproximadamente entre 7 y 35 días para proyectos de herramientas personalizados.
Sí. METS integra el diseño y la fabricación de matrices con la producción de estampado, lo que permite a los clientes obtener herramientas y componentes metálicos estampados personalizados de la misma fuente de fabricación.
Sí. Los servicios OEM y ODM están disponibles para carcasas eléctricas personalizadas, matrices de embutición profunda, componentes estampados y productos de conformado de metales relacionados.
Por favor proporcione elDibujo o muestra 2D/3D, material, espesor del material, dimensiones de la carcasa, volumen de producción anual o estimado, tolerancia requerida, tratamiento de superficie y especificaciones de la máquina de prensado.si está disponible. Nuestro equipo de ingeniería puede luego evaluar el proceso de conformado y preparar una cotización de herramientas.
Si necesitas ungabinete eléctrico de acero inoxidable, carcasa de fuente de alimentación de aluminio, carcasa de sensor, caja de control, carcasa relacionada con el motor u otra carcasa metálica personalizada, METS puede desarrollar las herramientas de embutición profunda correspondientes de acuerdo con los requisitos de su producto.
Envíanos tuDibujo 2D, archivo CAD 3D o muestra físicapara revisión de ingeniería y cotización de herramientas.
METS - Fabricante de matrices de embutición profunda de precisión y estampado de metales
| Cuota De Producción: | 10000pcs |
| Embalaje Estándar: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Período De Entrega: | 25-35 work days |
ElTroquel de embutición profunda personalizado de alta precisión para carcasas eléctricasestá diseñado para el conformado de precisión de carcasas metálicas, cubiertas protectoras, carcasas de equipos eléctricos, componentes de cajas de control, carcasas de sensores y otras piezas de chapa metálica embutidas.
Diseñadas de acuerdo con los dibujos del cliente, archivos CAD 3D, muestras y especificaciones de la máquina de prensa, las herramientas permiten un flujo de material controlado durante el proceso de embutición profunda. Esto ayuda a mantener un espesor de pared constante, precisión dimensional, radios de esquina e integridad estructural general para aplicaciones de carcasas eléctricas.
| Parámetro | Especificación |
|---|---|
| Nombre del producto | Troquel de embutición profunda personalizado de alta precisión |
| Solicitud | Cajas Eléctricas / Cajas Metálicas |
| Tipo de matriz | Troquel de embutición profunda / Troquel de embutición profunda progresiva / Troquel compuesto |
| Proceso de formación | Embutición profunda/Embutición en varias etapas/Estampado |
| Operaciones secundarias | Recortar / Perforar / Punzonar / Doblar / Conformar |
| Material de la pieza de trabajo | Acero Laminado en Frío / Acero Inoxidable / Aluminio / Cobre |
| Material de la herramienta | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisión del troquel | Hasta aproximadamente 0,003 mm para características adecuadas |
| Tolerancia del producto | Según dibujo y estructura del producto. |
| Espesor del material | Personalizado según la aplicación |
| Forma de la vivienda | Redondo/Cuadrado/Rectangular/Escalonado/Personalizado |
| Cavidad | Cavidad única/multicavidad |
| Prensa de prueba | 25-180T, según los requisitos de herramientas |
| Equipos de mecanizado | CNC / EDM / WEDM / Rectificado / Fresado |
| Software de diseño | AutoCAD / SolidWorks / UG / PROE |
| Tratamiento superficial | Pulido/Recubrimiento/Enchapado/Personalizado |
| Vida útil de la herramienta | Personalizado según material, geometría y volumen de producción. |
| Primera muestra de prueba | Disponible para verificación del cliente |
| OEM/ODM | Apoyado |
| Cantidad mínima de pedido | 1 juego |
| Embalaje | Película PE + Caja de madera de exportación |
| Entrega | Aproximadamente 7-35 días, dependiendo del proyecto |
| Pago | T/T/LC/C |
Las especificaciones técnicas dependen del proyecto. Durante la revisión de ingeniería se confirman los requisitos finales de construcción del troquel, tolerancia, capacidad de la prensa, espesor del material y vida útil de la herramienta.
Las carcasas eléctricas a menudo requieren una combinación deparedes profundas, radios de esquina pequeños, características de montaje, aberturas, bridas, estructuras en relieve y relaciones dimensionales controladas. Por lo tanto, el diseño adecuado del troquel es esencial para una producción estable.
METS evalúa los siguientes factores durante el desarrollo de herramientas:
La pieza en bruto debe fluir suavemente hacia la cavidad del troquel durante el embutición. Una resistencia excesiva puede provocar adelgazamiento o agrietamiento, mientras que un control insuficiente puede provocar arrugas o inestabilidad dimensional.
Para carcasas eléctricas más profundas, se pueden utilizar múltiples operaciones de embutición en lugar de forzar toda la profundidad en una sola operación. El embutición en varias etapas ayuda a distribuir la deformación y mejorar la estabilidad del conformado.
Los radios del punzón y la matriz se optimizan según el tipo de material, el espesor, la geometría de la carcasa y la profundidad del embutido para ayudar a reducir la tensión localizada.
La presión adecuada del portapiezas ayuda a controlar el flujo del material y reducir las arrugas, evitando al mismo tiempo una resistencia excesiva que podría causar fallas en el material.
El espacio libre adecuado es importante para la precisión dimensional, el flujo de material, el desgaste de las herramientas y la calidad de la superficie final.
Se pueden incorporar a la solución de herramientas operaciones adicionales como recortar, perforar, perforar, estampar, doblar y formar bridas de acuerdo con el diseño de la carcasa eléctrica.
METS es un fabricante integrado que combinadiseño de troqueles, fabricación de herramientas de precisión, estampado, embutición profunda y producción de componentes metálicos personalizados.
DC53 es adecuado para aplicaciones exigentes de estampado y conformado donde se requiere mayor resistencia al desgaste y tenacidad. Se puede seleccionar para matrices de carcasas eléctricas que requieren un rendimiento dimensional estable durante la producción repetida.
SKD11 y D2 son aceros para herramientas de uso común para aplicaciones de estampado y conformado. Son adecuados para componentes que requieren buena resistencia al desgaste y estabilidad dimensional.
Se pueden considerar aceros para herramientas de alta velocidad como SKH-9 y SKH-51 para áreas de alto desgaste o componentes específicos de corte y conformado.
Los materiales de carburo de tungsteno como YG15 y YG20 se pueden utilizar para componentes seleccionados de matriz de alto desgaste de acuerdo con los requisitos de formación y producción.
La selección final del material se determina según el material de la pieza de trabajo, la geometría, el volumen de producción, la carga de conformado, las condiciones de desgaste y la vida útil requerida de la herramienta.
METS tiene experiencia en herramientas en aplicaciones de conformado de láminas y cajas de acero inoxidable. Una matriz de embutición profunda progresiva o de conformado puede integrar operaciones de embutición, recorte y perforación para producir un recinto terminado con dimensiones consistentes.
Para carcasas eléctricas livianas, el aluminio se puede procesar mediante embutición profunda de precisión y herramientas progresivas. El proceso de conformado se puede optimizar según el grado del aluminio, el espesor, la profundidad del embutido, el radio de las esquinas, la lubricación y los requisitos de flujo de material.
METS proporciona carcasas metálicas estampadas y embutidas con precisión para aplicaciones de sensores, con aberturas, características de montaje y detalles estructurales personalizables.
Las herramientas de embutición profunda de METS también se pueden aplicar a carcasas y carcasas metálicas cilíndricas. La embutición profunda de varias etapas se utiliza cuando la profundidad o geometría requerida no se puede producir de manera eficiente en una sola operación de embutición.
Las carcasas eléctricas requieren más que un simple conformado de láminas de metal. El utillaje debe controlarflujo de material, precisión dimensional, espesor de pared, geometría de esquina y características secundariasdurante todo el proceso de formación.
METS desarrolla matrices de embutición profunda personalizadas en función de los requisitos de producción reales de la carcasa eléctrica. Desde el dibujo CAD inicial, los ingenieros pueden evaluar la profundidad del dibujo, el espesor del material, la calidad del material, la relación de dibujo, el radio de las esquinas, la holgura del punzón y la matriz, los requisitos del portapiezas, el número de etapas del dibujo, los requisitos de recorte, las características de perforación y punzonado, las especificaciones de la máquina de prensa, el volumen de producción y la vida útil esperada de la herramienta.
Un troquel de embutición profunda diseñado correctamente puede reducir operaciones secundarias innecesarias y mejorar la consistencia de la producción. Para los fabricantes de carcasas eléctricas, esto puede ayudar a lograr:
Dimensiones estables → Ensamblaje confiable → Conformación consistente → Variación de producción reducida
METS respalda el proceso completo de desarrollo de herramientas, incluida la revisión del diseño, el mecanizado, el ensamblaje, la producción de prueba, la verificación de muestras, la modificación y la entrega final.
METS ofrece soluciones personalizadas de troqueles de embutición profunda según:
METS aplica la inspección durante todo el proceso de desarrollo de herramientas.
La información sobre herramientas publicada por METS indica que los insertos de matriz se pueden mecanizar a aproximadamente± 0,002 milímetrosdimensiones en aplicaciones adecuadas, mientras que las tolerancias dimensionales del producto se establecen de acuerdo con el dibujo del cliente y la estructura del producto.
Después de la inspección final, el troquel de embutición profunda queda protegido contra la humedad, la corrosión y los daños causados por el transporte.
Se puede seleccionar el método de envío adecuado según las dimensiones de las herramientas, el peso, el destino, los requisitos de entrega y las preferencias del cliente.
Sí. METS proporciona herramientas personalizadas basadas en dibujos 2D, archivos CAD 3D, muestras físicas o especificaciones técnicas detalladas.
Los materiales típicos de las piezas de trabajo incluyen acero laminado en frío, acero inoxidable, aluminio, cobre y otras láminas metálicas adecuadas. La selección del material depende de la resistencia a la corrosión, la conductividad, el peso y los requisitos de formación de la carcasa eléctrica.
Sí. Las herramientas se pueden diseñar para geometrías de carcasa redondas, cilíndricas, cuadradas, rectangulares, escalonadas, con bridas y otras geometrías personalizadas.
Sí. Dependiendo de la estructura del producto, se pueden integrar embutidos, recortes, punzonados, perforaciones, doblados, estampados y otras operaciones secundarias.
Sí. Las herramientas se pueden diseñar de acuerdo con las especificaciones de la prensa del cliente, incluido el área de trabajo, la carrera, el tonelaje, la altura de cierre y otros parámetros relevantes.
Dependiendo de la aplicación, METS puede utilizar DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 y otros materiales de herramientas adecuados.
La precisión depende de la característica, el material, la geometría, el método de mecanizado y la tolerancia requerida. La información publicada sobre herramientas de embutición profunda de METS especifica el mecanizado de alta precisión de hasta aproximadamente 0,003 mm para características adecuadas de la matriz.
Sí. Se puede realizar un estampado de prueba después del ensamblaje de las herramientas para que los clientes puedan verificar las dimensiones, la calidad del conformado y la compatibilidad del ensamblaje antes de la aprobación final.
El período de entrega depende de la complejidad del troquel, el material, el tamaño, la cantidad de etapas de formación y los requisitos del cliente. Las páginas de productos METS suelen especificar aproximadamente entre 7 y 35 días para proyectos de herramientas personalizados.
Sí. METS integra el diseño y la fabricación de matrices con la producción de estampado, lo que permite a los clientes obtener herramientas y componentes metálicos estampados personalizados de la misma fuente de fabricación.
Sí. Los servicios OEM y ODM están disponibles para carcasas eléctricas personalizadas, matrices de embutición profunda, componentes estampados y productos de conformado de metales relacionados.
Por favor proporcione elDibujo o muestra 2D/3D, material, espesor del material, dimensiones de la carcasa, volumen de producción anual o estimado, tolerancia requerida, tratamiento de superficie y especificaciones de la máquina de prensado.si está disponible. Nuestro equipo de ingeniería puede luego evaluar el proceso de conformado y preparar una cotización de herramientas.
Si necesitas ungabinete eléctrico de acero inoxidable, carcasa de fuente de alimentación de aluminio, carcasa de sensor, caja de control, carcasa relacionada con el motor u otra carcasa metálica personalizada, METS puede desarrollar las herramientas de embutición profunda correspondientes de acuerdo con los requisitos de su producto.
Envíanos tuDibujo 2D, archivo CAD 3D o muestra físicapara revisión de ingeniería y cotización de herramientas.
METS - Fabricante de matrices de embutición profunda de precisión y estampado de metales